
Jak działa łańcuch dostaw w motoryzacji?
Łańcuch dostaw w motoryzacji to zintegrowany system, w którym producent samochodu koordynuje dostawy tysięcy części od wielu firm. O ciągłości produkcji decydują hierarchia dostawców, wymiana danych EDI i ERP oraz zdolność reagowania na zakłócenia geopolityczne, logistyczne i technologiczne.
Dlaczego produkcja samochodu jest wyzwaniem logistycznym?
W zależności od modelu samochód składa się z około 30 000 części. Producent końcowy nie wytwarza ich wszystkich we własnych zakładach. Zamiast tego zamawia kompletne moduły, podzespoły, komponenty i materiały u wyspecjalizowanych partnerów, a następnie łączy je w jeden produkt.
Producent samochodu jest określany jako OEM, czyli Original Equipment Manufacturer. W tym ujęciu OEM odpowiada za projekt pojazdu, wymagania jakościowe, harmonogram produkcji i integrację komponentów. Jego rola przypomina zarządzanie rozbudowaną siecią, a nie wyłącznie pracę na własnej linii montażowej. Opóźnienie jednego dostawcy może zatrzymać cały proces, nawet gdy pozostałe części są dostępne.
Jak zorganizowana jest piramida dostawców?
Łańcuch dostaw ma strukturę wielopoziomową. Poziom dostawcy określa przede wszystkim jego relację z konkretnym odbiorcą, a nie stałą pozycję całej firmy. Ten sam przedsiębiorca może być dostawcą Tier 1 dla OEM-a, a jednocześnie dostawcą Tier 2 dla innej organizacji.
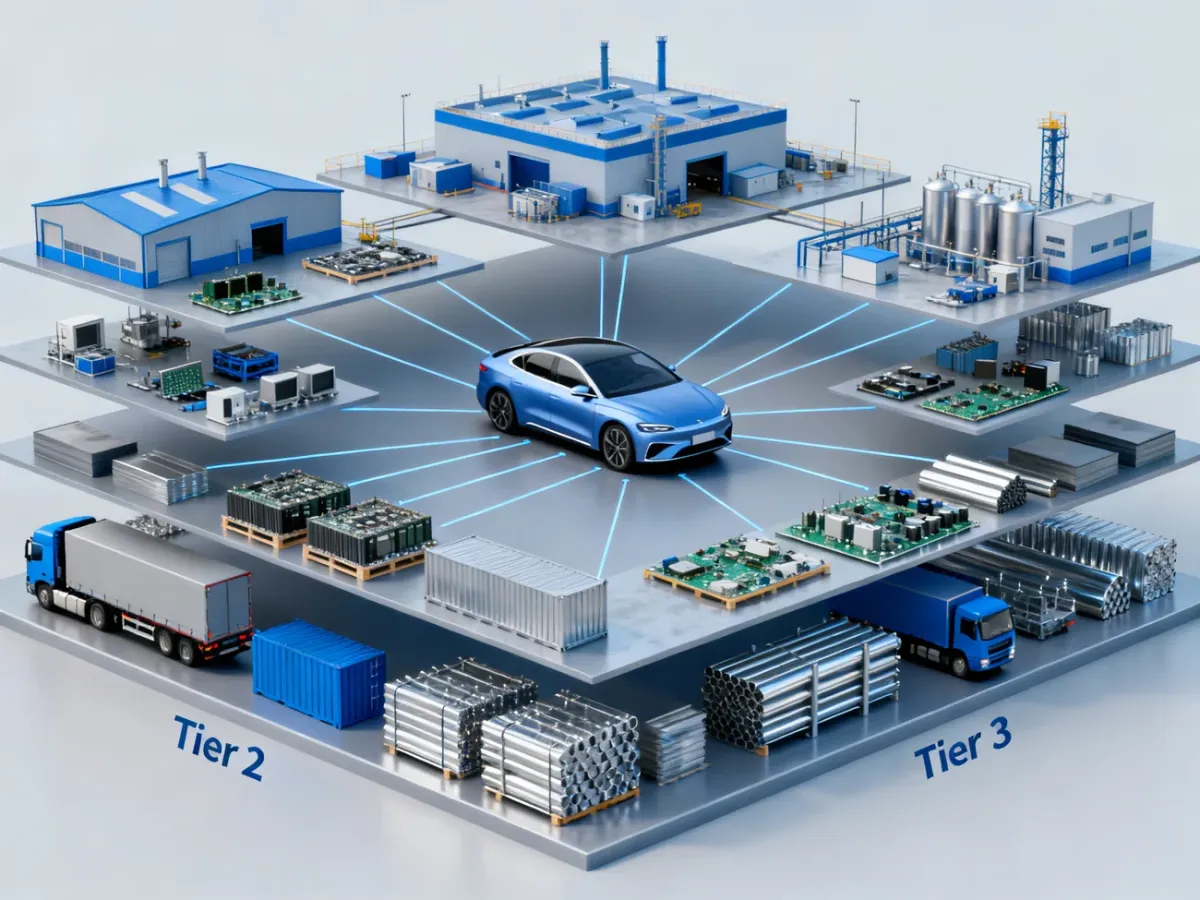
Podział można przedstawić w następujący sposób:
| Poziom | Rola | Przykładowe komponenty |
|---|---|---|
| Tier 1 | Bezpośredni partner OEM-a, często odpowiedzialny za gotowy moduł lub system | Fotele, systemy hamulcowe, kokpit, układ napędowy, elektronika |
| Tier 2 | Dostawca komponentów dla firm Tier 1 | Elementy elektroniczne, odlewy, wiązki, części mechaniczne |
| Tier 3 | Dostawca podstawowych części, materiałów lub surowców dla niższych poziomów | Stal, aluminium, tworzywa, śruby, półprzewodniki, materiały chemiczne |
Dostawca Tier 1 utrzymuje bezpośrednią relację z producentem pojazdu. Musi więc nie tylko dostarczyć produkt, lecz także spełniać wymagania dotyczące jakości, identyfikowalności, terminowości i raportowania. Tier 2 oraz Tier 3 nie zawsze kontaktują się bezpośrednio z OEM-em, ale ich problemy mogą szybko wpłynąć na jego produkcję.
Przykładem jest brak niewielkiego elementu potrzebnego do wykonania większego modułu. Dostawca Tier 1 może mieć gotowy system, ale bez komponentu od Tier 2 nie przekaże go do fabryki. Z tego powodu zarządzanie łańcuchem nie może ograniczać się do obserwowania dostaw bezpośrednich. Potrzebna jest widoczność także na dalszych poziomach.
Jak dane synchronizują produkcję?
W motoryzacji dostawy są planowane z dużą dokładnością. OEM przekazuje prognozy, zamówienia i harmonogramy, a dostawca dostosowuje do nich produkcję, zapasy oraz transport. Przy modelu Just-in-Time części trafiają do zakładu w terminie bliskim momentowi ich wykorzystania. Ogranicza to zapasy, ale zwiększa wrażliwość na opóźnienia.
EDI, czyli Elektroniczna Wymiana Danych, automatyzuje przesyłanie dokumentów między partnerami. Za jego pomocą mogą być przekazywane między innymi zamówienia, prognozy, awiza dostaw, informacje o wysyłce i faktury. Dane trafiają bezpośrednio między systemami, co ogranicza ręczne przepisywanie i ryzyko błędów.
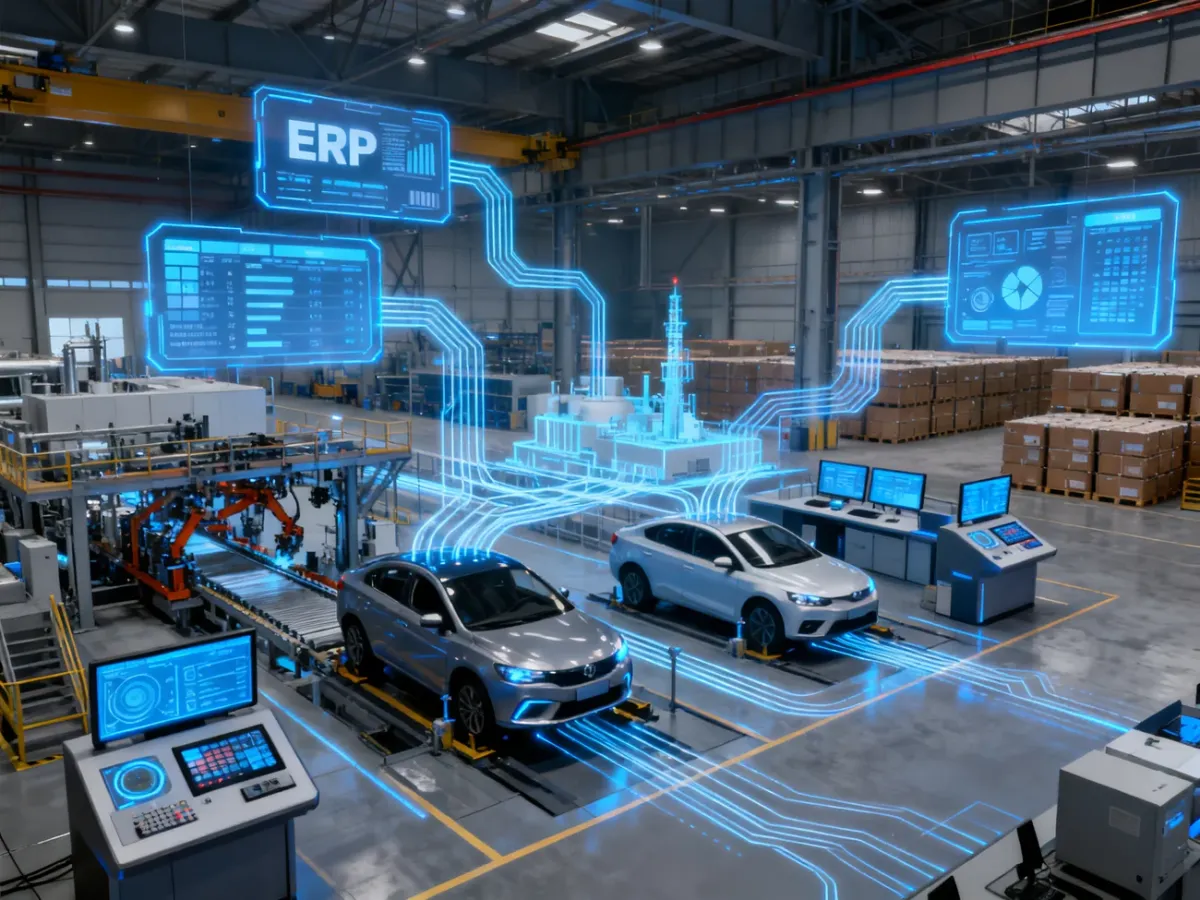
ERP pełni szerszą funkcję. To system zarządzający zasobami przedsiębiorstwa, który łączy planowanie zakupów, zapasy, produkcję, finanse i realizację zamówień. EDI przekazuje informacje między firmami, a ERP wykorzystuje je wewnątrz organizacji. Połączenie obu narzędzi pozwala szybciej zauważyć rozbieżność między prognozą a rzeczywistym zapotrzebowaniem.
Bez automatyzacji pracownicy musieliby łączyć dane z wielu arkuszy, portali i baz. W takiej sytuacji trudniej ustalić, która informacja jest aktualna, a reakcja na zmianę zajmuje więcej czasu. W branży, w której przestój linii może kosztować tysiące euro na minutę, opóźniona informacja staje się problemem operacyjnym, a nie tylko administracyjnym.
Standardy takie jak MMOG/LE pomagają oceniać dojrzałość procesów zarządzania materiałami i logistyką. Sam system informatyczny nie rozwiąże problemu, jeśli firma nie ma ustalonych procedur, odpowiedzialności i sposobu reagowania na odchylenia.
EDI przynosi największe korzyści, gdy jest połączone z uporządkowanym procesem współpracy:
- Spójność danych – informacje trafiają do partnerów w ustalonym formacie.
- Szybsza reakcja – zmiany zamówień i prognoz mogą być przetwarzane bez ręcznego opóźnienia.
- Mniej błędów – ogranicza się przepisywanie danych między dokumentami i systemami.
- Lepsza widoczność – łatwiej śledzić status zamówienia, wysyłki i zapasów.
Co może przerwać łańcuch dostaw?
Ryzyko w motoryzacji nie wynika wyłącznie z awarii transportu. Zakłócenie może pojawić się na dowolnym poziomie, a jego skutki rozchodzą się przez całą sieć. Pandemia, niedobór półprzewodników i wojna w Ukrainie pokazały, że nawet niewielki regionalny dostawca może mieć znaczenie dla fabryk oddalonych o tysiące kilometrów.
Najważniejsze grupy zagrożeń obejmują:
- Geopolitykę – wojny, sankcje, zamknięcie szlaków transportowych i bariery handlowe mogą ograniczyć dostęp do części lub wydłużyć przewóz.
- Niedobory strategiczne – półprzewodniki, metale i surowce wykorzystywane w bateriach są potrzebne wielu gałęziom przemysłu, dlatego ich dostępność zależy od globalnego popytu.
- Cła i lokalizację produkcji – nowe taryfy mogą zmienić opłacalność importu i skłonić koncerny do przenoszenia części produkcji bliżej rynku zbytu.
- Transformację w kierunku EV – samochody elektryczne wymagają innej konfiguracji podzespołów, nowych kompetencji oraz sprawnej logistyki baterii i elektroniki.
Przykład wojny w Ukrainie pokazał także znaczenie dostawców pozornie odległych od finalnego montażu. Zakłócenia produkcji wiązek przewodów oraz ograniczenia w transporcie wpłynęły na fabryki w wielu krajach. Problem nie polegał więc wyłącznie na braku gotowych części, lecz na przerwaniu konkretnych zależności między regionem, dostawcą i zakładem montażowym.
Podobnie działają cła. Taryfa na samochody lub części może podnieść koszt produktu, ale też zmienić przepływ komponentów, źródła zaopatrzenia i decyzje inwestycyjne producentów. Dla firm z Polski oznacza to ryzyko pośrednie, ponieważ część z nich dostarcza komponenty do europejskich fabryk, nawet jeśli sama nie eksportuje gotowych pojazdów poza Europę.
Jak poprawić wydajność łańcucha dostaw?
Poprawa nie powinna zaczynać się od doraźnego szukania winnego po opóźnionej dostawie. Trwały efekt daje analiza procesu, który doprowadził do problemu. Pięcioetapowe podejście może wyglądać tak:
- Zidentyfikuj podstawowe procesy – opisz planowanie popytu, zakupy, produkcję, magazynowanie, transport, obsługę zmian i reagowanie na zakłócenia.
- Oceń kompetencje – sprawdź, czy zespoły mają dane, procedury i umiejętności potrzebne do zarządzania dostawami oraz ryzykiem.
- Ustal standardy – zdefiniuj wymagania dotyczące komunikacji, terminów, odpowiedzialności i sposobu rozwiązywania problemów.
- Wprowadź wspólny model operacyjny – połącz działy jakości, zakupów, logistyki i produkcji, zamiast traktować je jako niezależne silosy.
- Zautomatyzuj wymianę informacji – zintegruj ERP, EDI, narzędzia analityczne i systemy monitorowania dostawców.
Postęp trzeba mierzyć nie tylko wynikiem końcowym, lecz także przyczynami odchyleń. Przydatne są między innymi terminowość dostaw, liczba dostaw awaryjnych, wykorzystanie transportu premium, dokładność prognoz, poziom zapasów oraz czas reakcji na zmianę zamówienia. Sama terminowość mówi, czy dostawa dotarła na czas, ale nie wyjaśnia, dlaczego firma musiała użyć drogiego transportu ekspresowego albo utrzymywać nadmierny zapas.
Największym błędem jest oddzielenie zarządzania dostawami od jakości. Wadliwa część, opóźnienie i brak materiału mogą mieć wspólną przyczynę, na przykład błędną prognozę, brak kontroli nad poddostawcą albo nieaktualne dane w systemie. Analiza całego procesu pozwala usunąć źródło problemu, a nie tylko naprawić pojedynczą dostawę.
Odporność zamiast działania w silosach
Przyszłość łańcucha dostaw w motoryzacji będzie zależeć od połączenia danych, dostawców i decyzji operacyjnych. Najniższy koszt pozostaje ważny, ale nie może być jedynym kryterium, jeśli oznacza pełną zależność od jednego regionu lub jednego podwykonawcy.
OEM-y i dostawcy potrzebują większej przejrzystości, alternatywnych źródeł zaopatrzenia oraz procesów, które pozwalają szybko zmienić plan. Zintegrowany łańcuch dostaw nie eliminuje wszystkich zakłóceń, ale umożliwia wcześniejsze ich wykrycie i ograniczenie skutków.

